Как очищать растения семейства молочайных без использования опасных кислот: техническое руководство CIP с использованием WaterSafe60
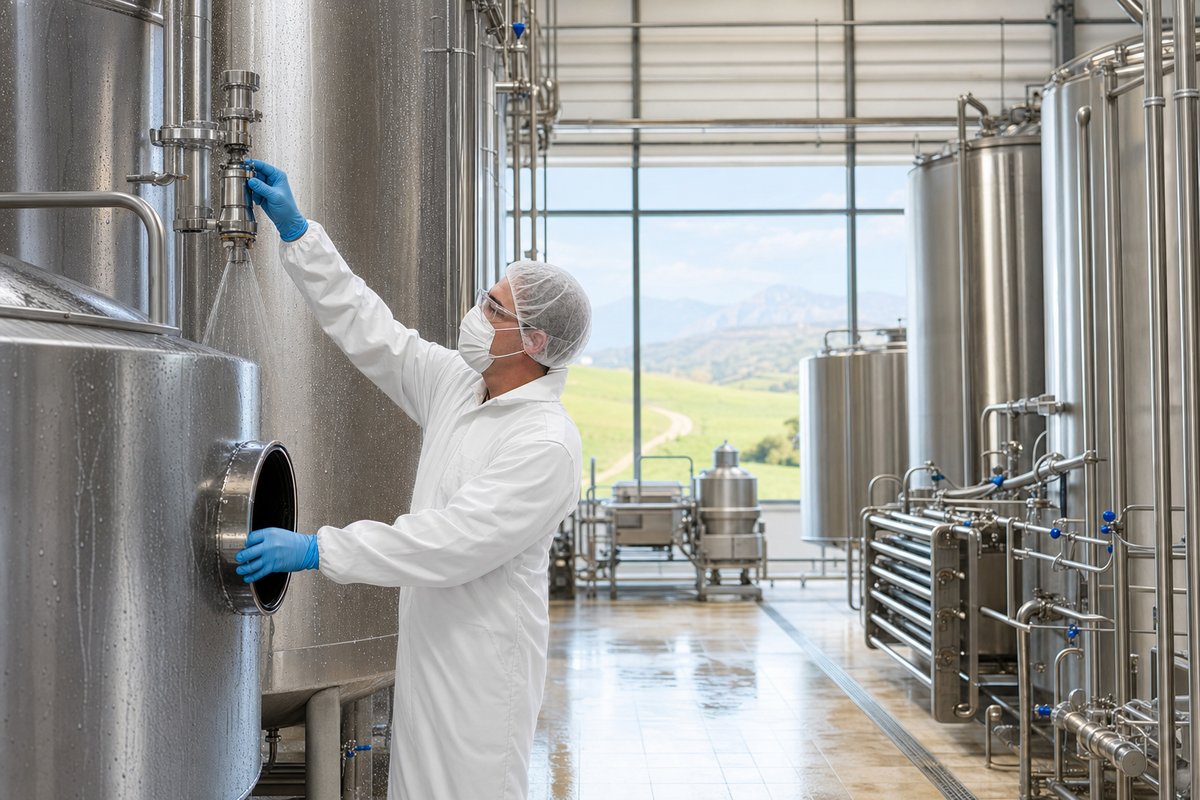
Испанская молочная промышленность сталкивается с неприятным парадоксом: для обеспечения безопасности молока, сыра и йогурта ежедневно в системах CIP (Cleaning In Place) используются тысячи литров опасных химических веществ. 68-процентная азотная кислота, 75-процентная фосфорная кислота и 50-процентная каустическая сода — это три классических столпа гигиены в молочной промышленности и, в то же время, три основных источника риска для здоровья работников, окружающей среды и соблюдения нормативных требований на предприятии. Очистка молокоперерабатывающих предприятий без использования опасных кислот перестала быть просто стремлением и превратилась в техническое требование, обусловленное ужесточением аудитов IFS и BRC, критериями ESG крупных розничных сетей, а также трудностями с поиском операторов, готовых работать с коррозионными веществами категории 1B. WaterSafe60 — биоразлагаемое средство для удаления накипи с нулевыми показателями HMIS от компании EMS Cleaning, дистрибьютором которого в Испании является Kefi Bosque Group S.L., — представляет собой реальную альтернативу кислотной фазе CIP, способную удалять молочный налет без ущерба для безопасности пищевых продуктов и не нанося вреда нержавеющей стали AISI 316.
1. Проблема поддержания чистоты на молокозаводах
В молочном контуре сосуществуют четыре группы остатков с различными механизмами очистки: белки (бета-лактоглобулин и казеин, денатурированные при температуре выше 70 °C), жиры (гидрофобные триглицериды, удерживающие бактерии), микробиальный биопленка (защищающая Listeria, Pseudomonas и спорообразующие бактерии, такие как Bacillus cereus) и молочный камень (фосфат и карбонат кальция). Ни один из них не удаляется с помощью одного-единственного средства: система CIP для молочной промышленности всегда сочетает щелочную фазу, кислую фазу и дезинфекцию. При сбое в любой из этих фаз возникают проблемы: снижение теплообмена, перекрёстное загрязнение, показатели микрофлоры, выходящие за пределы нормы, а также несоответствия требованиям IFS или BRC. Разработка схемы очистки молокоперерабатывающих предприятий без использования опасных кислот — это задача инженерии и управления рисками, а не простой список продуктов.
2. Молочный камень: что это такое и почему его так сложно удалить
Молочный камень, или «milkstone», представляет собой твёрдый сероватый налёт, состоящий из трикальцийфосфата Ca₃(PO₄)₂, карбоната кальция CaCO₃ и магниевых солей из водопроводной воды, в матрице которого застряли денатурированные белки. Он систематически появляется в пластинчатых пастеризаторах, резервуарах для сырого молока, линиях UHT и любом оборудовании, где температура молока превышает 60–70 °C.
При нагревании молока бета-лактоглобулин осаждается на металле, в то время как кальций вступает в реакцию с фосфатами и карбонатами, образуя кристаллическую решетку, которая охватывает прилипшие белки. С каждым циклом этот слой спекается, превращаясь в корку, непроницаемую для любого щелочного моющего средства. Последствия проявляются немедленно: снижение теплопередачи и увеличение энергопотребления, уменьшение полезного расхода, создание благоприятной среды для микроорганизмов и коррозия под отложениями на стали AISI 316. Именно поэтому в молочной промышленности применяют кислотную фазу CIP, цель которой — растворить минеральную фракцию молочного камня и вернуть поверхность в пассивное состояние.
3. Кислотная стадия CIP: почему азотная и фосфорная кислоты являются наиболее распространенными
На большинстве испанских молокоперерабатывающих предприятий стадия подкисления осуществляется с использованием 1–2-процентной азотной кислоты (HNO₃), разбавленной из коммерческого раствора концентрацией 68 %, либо 75-процентной фосфорной кислоты (H₃PO₄). Обе кислоты эффективно растворяют фосфат и карбонат кальция, однако обе имеют свои недостатки:
- Коррозия. HNO₃ разъедает уплотнения из EPDM, а в сочетании с остаточными хлоридами вызывает точечную коррозию на стали AISI 316, что приводит к утечкам.
- Риск на рабочем месте класса 1. HNO₃ 68 % — коррозионное вещество класса 1A и сильный окислитель; H₃PO₄ 75 % — коррозионное вещество класса 1B. Оба вещества требуют использования полного комплекта средств индивидуальной защиты, наличия аварийного душа и прохождения ежегодного специального обучения.
- Перевозка грузов класса 8 по ADR. Необходимая документация, прошедший соответствующую подготовку водитель, сертифицированная цистерна и улавливающий резервуар в соответствии с Королевским декретом 656/2017.
- Отходы. Нитраты и фосфаты в промывочной воде способствуют эвтрофикации, и в соответствии с нормативными требованиями перед сбросом их необходимо нейтрализовать, а во многих случаях — денитрифицировать.
- Влияние ESG и документооборот. Европейские дистрибьюторы ужесточают свои экологические требования, и для каждого продукта требуется предоставление паспорта безопасности (FDS), регистрация воздействия и оценка химического риска в рамках системы HACCP.
Эти скрытые затраты редко учитываются в цене за литр кислоты, но именно они делают очистку молокоперерабатывающих заводов без использования опасных кислот стратегическим решением.
4. WaterSafe60: биоразлагаемая альтернатива для кислой фазы CIP в молочной промышленности
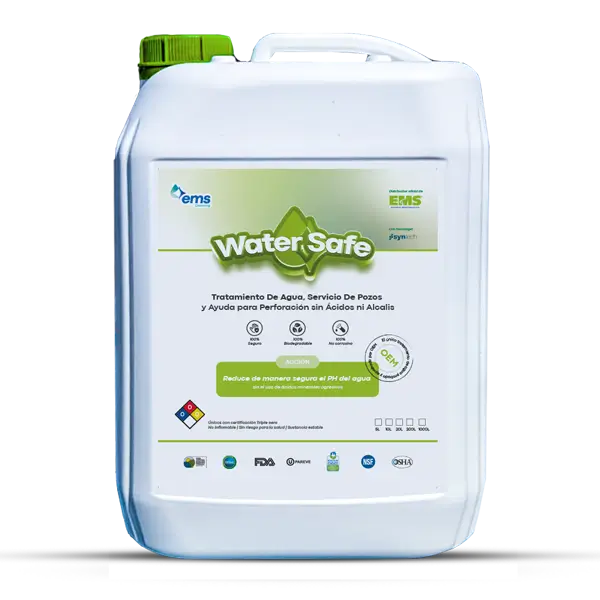
WaterSafe60 — это комплексное решение для очистки и технического обслуживания систем водоснабжения и промышленного оборудования от компании EMS Cleaning. Это продукт с контролируемой кислотностью и регулируемым pH, предназначенный для растворения минеральных отложений без рисков, связанных с использованием азотной или фосфорной кислоты. Полная техническая спецификация представлена на официальном сайте.
Его отличительной чертой является сертификация «Triple Cero HMIS»: негорючий (не горит, не подпадает под требования ATEX), безопасный для здоровья (не токсичен и не обладает агрессивной коррозионной активностью, не выделяет вредных паров, не требует использования средств индивидуальной защиты от коррозии) и стабильное вещество (не вступает в реакцию с окислителями или остаточными щелочами, не полимеризуется).
Обладает свойствами, важными для CIP в молочной промышленности: удаление накипи в режиме «онлайн» и «офлайн», регулирование и контроль pH (что имеет решающее значение для последующей санитарной обработки в пищевой среде), гибкое разбавление до 100 %, защита от коррозии и образования накипи, отсутствие нежелательных реакций (ADR) и биоразлагаемость. В условиях контакта с пищевыми продуктами это средство является естественным кандидатом на замену азотной или фосфорной кислоты на кислой стадии, обладая эффективностью в отношении основных компонентов молочного камня и не имея нормативных и PRL-ограничений, характерных для минеральных кислот.
Хотите проверить эффективность WaterSafe60 на этапе кислотной очистки (CIP) на вашем молокозаводе?
Закажите бесплатный образец и техническую оценку без каких-либо обязательств.
5. Техническое сравнение: азотная кислота, фосфорная кислота и WaterSafe60
Прямое сравнение трёх широко используемых продуктов, применяемых на кислой стадии CIP в молочной промышленности, с WaterSafe60 в качестве альтернативы азотной кислоте в пищевой промышленности:
| Критерий | HNO₃ 68 % | H₃PO₄ 75 % | WaterSafe60 |
|---|---|---|---|
| HMIS / NFPA 704 | «Здоровье 3», окислитель | Здоровье 3 | Три нуля |
| AISI 316 | Укус с хлоридами | Загрязнение фосфатами | Совместим |
| Титан | Хорошо в холодном виде | Хорошо | Совместим |
| ADR | Урок 8 + 5.1 | 8-й класс, GE II | Без ADR |
| Биоразлагаемость | Нет | Нет | Да |
| Контроль pH | Резкое падение | Резкое падение | регулируемый pH |
| СИЗ | Коррозионное действие + воздействие на дыхательную систему | Полностью коррозионный | Базовый пищевой |
| Свалка отходов | Нитраты | Фосфаты, эвтрофикация | Без опасных отходов |
| Общая стоимость владения (TCO) | Остановка по причинам охраны труда и безопасности перевозки опасных грузов | Остановка из-за мусора | Более низкая совокупная стоимость владения (TCO) |
Цена за литр говорит в пользу минеральных кислот, но общая стоимость — EPI, ADR, страхование, управление отходами, документация по HACCP, аудиторские сборы IFS/BRC — склоняет чашу весов в пользу WaterSafe60. Для предприятия, стремящегося перейти на биоразлагаемую систему CIP для молочной промышленности без потери производительности, такой переход является разумным операционным решением.
6. Полный 5-этапный цикл CIP с использованием WaterSafe60
Хорошо разработанная программа CIP для молочной промышленности реализуется в пять последовательных этапов:
Этап 1 — Предварительное ополаскивание тёплой водой. Механическое удаление молочных остатков перед введением химических веществ; снижает расход моющего средства на последующих этапах. Температура — в соответствии с техническими рекомендациями поставщика.
Этап 2 — Щелочной этап. Обеспечивает эмульгирование жиров и омыление белков. Традиционно для этого используется 50-процентная каустическая сода, однако существует биоразлагаемая альтернатива: SynClean HD — заменитель каустической соды, обладающий такой же эффективностью, но не имеющий коррозионных свойств и не представляющий опасности для здоровья работников, как каустическая сода. Разбавление и время воздействия зависят от требований конкретной системы.
Этап 3 — Промежуточная промывка. Удаляет щелочные остатки перед применением кислоты. Незначительный, но важный момент: смешивание с кислотной фазой снижает эффективность обеих фаз.
Этап 4 — Кислотный этап с использованием WaterSafe60. Заменяет HNO₃ или H₃PO₄. Раствор рециркулирует по всему контуру или по изолированному оборудованию в автономном режиме в соответствии с проектом. Степень разбавления и время зависят от степени загрязнения и рекомендаций поставщика. Цель — растворить трикальцийфосфат и карбонат кальция из молочного камня и вернуть поверхность в пассивное состояние.
Этап 5 — Дезинфекция и окончательная промывка пищевым раствором. Обычное дезинфицирующее средство (стабилизированная перекись, пищевая пероуксусная кислота или насыщенный пар) и промывка сертифицированной питьевой водой. Проверка с помощью АТФ-мазка, микробиологический контроль и измерение проводимости.
7. Специфические области применения на молокоперерабатывающих предприятиях
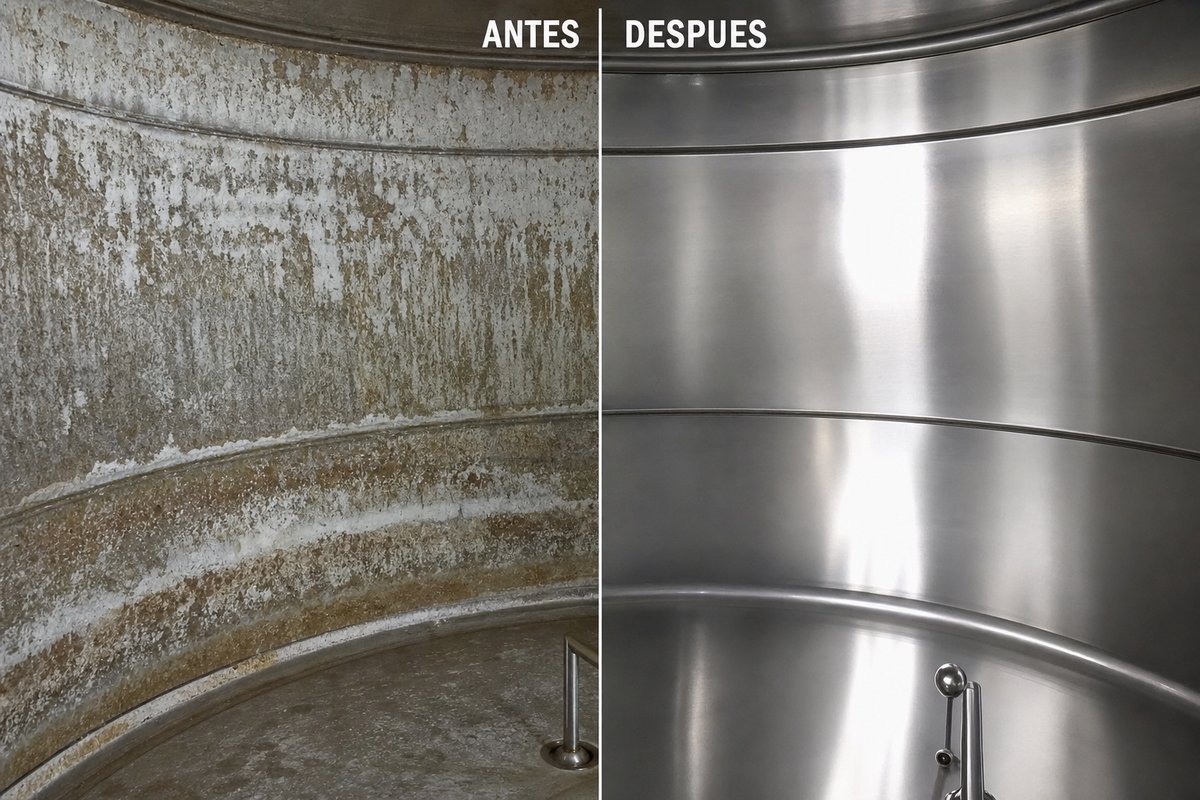
Очистка молокоперерабатывающего оборудования с помощью WaterSafe60 охватывает следующие критические точки:
- Пластинчатые пастеризаторы: оборудование, наиболее устойчивое к образованию молочного камня; восстанавливает тепловой коэффициент и снижает потребление пара.
- Резервуары для сырого молока: растворяют смесь белка и солей, не повреждая нержавеющую сталь AISI 316 и уплотнения.
- Линии UHT: ультравысокая температура ускоряет образование молочного камня; кислая фаза позволяет увеличить интервалы между остановками.
- Асептические упаковочные машины: в контурах предварительной стерилизации скапливаются соли, которые нарушают тепловую однородность.
- Quesomatic и прессы для сыра: конвейерные ленты и формы работают с рассолами, в которых образуются смешанные отложения.
- Цистерны для сбора молока на ферме: обработка кислотой непосредственно в системе CIP позволяет избежать попадания молочного камня на центральную станцию.
8. Примеры применения на иберийском рынке
Анонимизированные примеры ситуаций, в которых WaterSafe60 тестируется или внедряется в качестве средства для удаления молочного камня в испанских системах CIP молочной промышленности:
Кустарная сыроварня в Кастилии-Ла-Манче, оснащенная пластинчатым пастеризатором. Ежедневные циклы CIP и история коррозионных повреждений уплотнений под воздействием 1,5 %-ного раствора HNO₃. Переход на WaterSafe60 планируется с целью сокращения частоты замены уплотнений и упрощения хранения, поскольку сыроварня не располагает сертифицированным контейнером ADR.
Предприятие по розливу пастеризованного молока на севере Испании. Несколько производственных линий и значительный объем потребления фосфорной кислоты. Переход обусловлен двумя причинами: устранение фосфатов из сточных вод — за выброс которых гидрографические конфедерации вводят все более строгие санкции — и улучшение ESG-показателей в соответствии с требованиями крупных розничных сетей.
Завод по производству йогурта в Каталонии. Ферментаторы из нержавеющей стали с системой рециркуляции молочного камня на линиях предварительного нагрева. Цель: увеличить интервал между циклами глубокой кислотной CIP-очистки, работая в режиме in-line без демонтажа отдельных участков линии.
9. Соблюдение нормативных требований: HACCP, IFS, BRC и ESG
Очистка молочных заводов без использования опасных кислот упрощает соблюдение нормативных требований:
- APPCC / HACCP. Замена HNO₃ и H₃PO₄ на продукт Triple Cero HMIS сокращает перечень химических опасностей, подлежащих декларированию.
- IFS Food и BRC. Продукт без ADR и без пиктограмм GHS05/GHS06 позволяет сократить количество незначительных несоответствий при аудите, а его биоразлагаемость способствует снижению химического риска в зонах повышенной безопасности.
- Регламент (ЕС) № 852/2004. WaterSafe60 позиционируется как альтернатива «Triple Zero», пригодная для использования в пищевой промышленности.
- ESG. Отсутствие азотных или фосфатных отходов в сбрасываемых стоках является поддающимся проверке аргументом при работе с крупными европейскими розничными сетями.
- PRL (Закон № 31/1995 и Королевский декрет № 374/2001). Меньше средств индивидуальной защиты, меньше ежегодного специального обучения, меньше усиленного медицинского наблюдения.
Использование CIP-системы для молочной промышленности с WaterSafe60 на кислой стадии и SynClean HD на щелочной упрощает документооборот и улучшает показатели предприятия при проведении любых внешних аудитов.
10. Часто задаваемые вопросы
Действительно ли WaterSafe60 удаляет молочный налет?
Да. Это продукт с контролируемой кислотностью и регулируемым pH, разработанный для растворения трикальцийфосфата и карбоната кальция, которые являются основными компонентами молочного камня. Эффективность зависит от толщины слоя, времени воздействия и степени разбавления, которые регулируются в соответствии с техническими рекомендациями поставщика. В контурах с сильным накоплением может потребоваться повторная очистка в режиме офлайн.
Совместим ли он с AISI 316 и титаном?
Да, это два наиболее распространенных материала, используемых в пастеризаторах, резервуарах и линиях UHT. В отличие от азотной кислоты, которая в сочетании с хлоридами может вызывать коррозионные язвы, и фосфорной кислоты, которая может оставлять пятна, он не повреждает пассивный слой нержавеющей стали при применении в соответствии с рекомендуемыми дозировками.
Заменяет ли он азотную и фосфорную кислоты?
Данный продукт позиционируется как прямая альтернатива HNO₃ и H₃PO₄ на кислотной стадии CIP в молочной промышленности, обладая такими преимуществами, как показатель «Три нуля» по шкале HMIS, отсутствие ADR и биоразлагаемость. Валидация проводится индивидуально для каждого случая: каждое предприятие имеет свой набор показателей жесткости воды, степени загрязнения и используемых материалов, поэтому протокол разрабатывается совместно с технической командой EMS Cleaning перед первым применением.
Остаются ли после этого отходы, пригодные для производства пищевых продуктов?
Процедура завершается окончательным промыванием пищевым раствором на основе сертифицированной питьевой воды, как и в случае с любой обычной кислотой. Протокол должен по-прежнему предусматривать проверку проводимости, тестирование методом АТФ-мазка и микробиологический контроль перед возобновлением работы производственной линии.
Какое разбавление следует использовать для CIP в молочной промышленности?
Это зависит от жесткости воды, типа оборудования, толщины стенок резервуара и частоты проведения CIP. WaterSafe60 допускает разбавление от низких концентраций для профилактического обслуживания до 100 % для удаления сильных отложений в трубопроводах. Подбор дозировки осуществляется техническим персоналом EMS Cleaning после анализа истории эксплуатации установки.
11. Заключение и призыв к действию
Для очистки молокозавода больше не требуется использовать 68-процентную азотную кислоту или 75-процентную фосфорную кислоту. Сочетание WaterSafe60 на кислотной стадии и SynClean HD на щелочной позволяет проводить полную CIP-очистку молокоперерабатывающих предприятий с использованием биоразлагаемых продуктов Triple Cero HMIS, совместимых с AISI 316 и титаном, не содержащих ADR и соответствующих требованиям ESG крупных европейских розничных сетей. Это технический эталон для сыродельных предприятий, фасовочных цехов, заводов по производству йогурта и сборочных цистерн, которые стремятся профессионализировать свои процессы CIP, снизить риски на рабочем месте и упростить прохождение аудитов IFS и BRC в 2026 году.
Закажите бесплатный образец WaterSafe60 для CIP в молочной промышленности прямо сейчас
Наша техническая команда проанализирует вашу установку и предложит вам индивидуальный протокол кислотной фазы — без каких-либо обязательств.
Для получения дополнительной информации ознакомьтесь с официальной спецификацией WaterSafe60 или обратитесь к нашей технической службе.
EMS Cleaning España — Kefi Bosque Group S.L.
Проспект Жауме Рекодер, 88, 8-й этаж, кв. 4, 08301 Матаро (Барселона) · Тел.: +34 634 293 241 · info@emscleaning.eu