Como limpar instalações de produção de lacticínios sem ácidos perigosos: guia técnico CIP com WaterSafe60
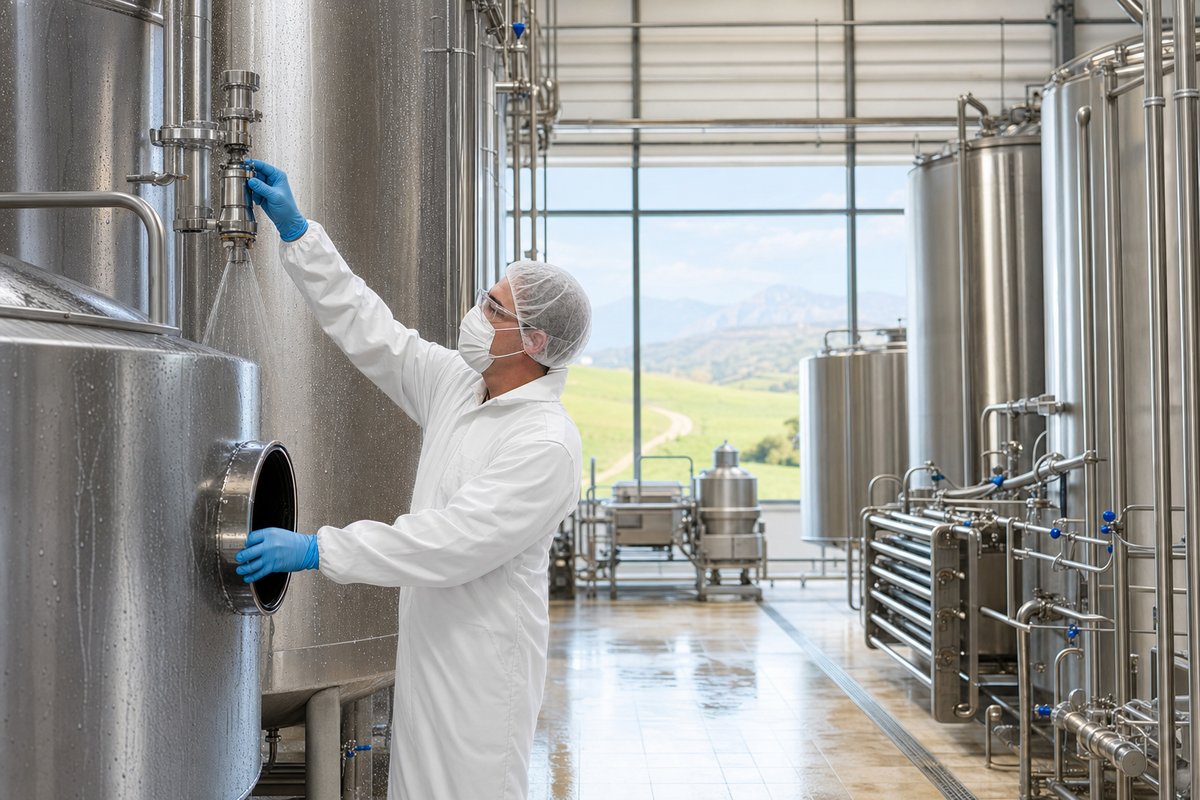
A indústria leiteira espanhola enfrenta um paradoxo incómodo: para garantir a segurança do leite, do queijo e do iogurte, todos os dias são manuseados milhares de litros de produtos químicos perigosos nos circuitos CIP (Cleaning In Place). O ácido nítrico a 68 %, o ácido fosfórico a 75 % e a soda cáustica a 50 % são os três pilares clássicos da higiene na indústria leiteira e, ao mesmo tempo, as três principais fontes de risco laboral, ambiental e normativo dentro da fábrica. A limpeza das fábricas de lacticínios sem ácidos perigosos deixou de ser uma aspiração para se tornar uma exigência técnica, impulsionada por auditorias IFS e BRC mais rigorosas, pelos critérios ESG da grande distribuição e pela dificuldade em encontrar operários dispostos a manusear corrosivos da categoria 1B. O WaterSafe60 — um desincrustante biodegradável «Triple Zero HMIS» da EMS Cleaning, distribuído em Espanha pela Kefi Bosque Group S.L. — surge como uma alternativa real para a fase ácida do CIP, capaz de eliminar os resíduos de leite sem comprometer a segurança alimentar nem o aço AISI 316.
1. O desafio da limpeza nas fábricas de lacticínios
Num circuito lácteo coexistem quatro tipos de resíduos com mecanismos de limpeza distintos: proteínas (beta-lactoglobulina e caseína desnaturadas a temperaturas superiores a 70 °C), gorduras (triglicéridos hidrofóbicos que retêm bactérias), biofilme microbiano (que protege a Listeria, a Pseudomonas e bactérias esporuladas como o Bacillus cereus) e pedra de leite ou milkstone (fosfato e carbonato de cálcio). Nenhum deles é eliminado com um único produto: o CIP lácteo combina sempre uma fase alcalina, uma fase ácida e a higienização. Quando ocorre alguma falha, surgem os problemas: diminuição da eficiência da troca térmica, contaminação cruzada, contagens fora das especificações e não conformidades com as normas IFS ou BRC. Conceber a limpeza de instalações leiteiras sem ácidos perigosos é uma questão de engenharia e gestão de riscos, não uma simples lista de produtos.
2. Pedra de leite: o que é e por que é tão difícil de eliminar
A pedra de leite, ou milkstone, é um depósito duro e acinzentado composto por fosfato tricálcico Ca₃(PO₄)₂, carbonato de cálcio CaCO₃ e sais de magnésio presentes na água da rede, com proteínas desnaturadas retidas na sua matriz. Surge sistematicamente em pasteurizadores de placas, tanques de leite cru, linhas de UHT e em qualquer equipamento onde o leite atinja temperaturas superiores a 60-70 °C.
Ao aquecer o leite, a beta-lactoglobulina precipita-se sobre o metal, enquanto o cálcio se combina com fosfatos e carbonatos, formando uma rede cristalina que envolve as proteínas aderidas. A cada ciclo, a camada sinteriza-se até se tornar uma crosta impenetrável para qualquer detergente alcalino. Os efeitos são imediatos: perda de transferência térmica e aumento do consumo energético, redução do caudal útil, abrigo microbiológico e corrosão sob deposição no AISI 316. Por isso, a indústria leiteira recorre à fase ácida do CIP, cuja missão é dissolver a fração mineral do «milkstone» e devolver a superfície ao seu estado passivo.
3. A fase ácida do CIP: por que razão o ácido nítrico e o ácido fosfórico são a prática predominante
Na maioria das fábricas de lacticínios espanholas, a fase ácida é realizada com ácido nítrico (HNO₃) a 1-2 %, a partir de uma concentração comercial de 68 %, ou com ácido fosfórico (H₃PO₄) a 75 %. Ambos são eficazes na dissolução do fosfato e do carbonato de cálcio, mas ambos apresentam desvantagens:
- Corrosão. O HNO₃ ataca as juntas de EPDM e, em presença de cloretos residuais, provoca picadas no AISI 316, o que acaba por causar fugas.
- Risco profissional de classe 1. HNO₃ a 68 %: corrosivo 1A e oxidante forte; H₃PO₄ a 75 %: corrosivo 1B. Ambos exigem EPI completo, duche de emergência e formação específica anual.
- Transporte ADR de classe 8. Documentação, motorista com formação adequada, cisterna certificada e bacia de retenção, em conformidade com o RD 656/2017.
- Resíduos. Os nitratos e fosfatos presentes na água de lavagem contribuem para a eutrofização, e a legislação obriga à sua neutralização e, em muitos casos, à desnitrificação antes do despejo.
- Impacto ESG e carga burocrática. As distribuidoras europeias estão a tornar os seus cadernos de encargos ambientais mais rigorosos, e cada produto exige uma FDS, um registo de exposição e uma avaliação de risco químico no âmbito do HACCP.
Estes custos ocultos raramente aparecem no preço por litro do ácido, mas são eles que fazem com que a limpeza das fábricas de lacticínios sem ácidos perigosos seja uma decisão estratégica.
4. WaterSafe60: alternativa biodegradável para a fase ácida do CIP na indústria láctea
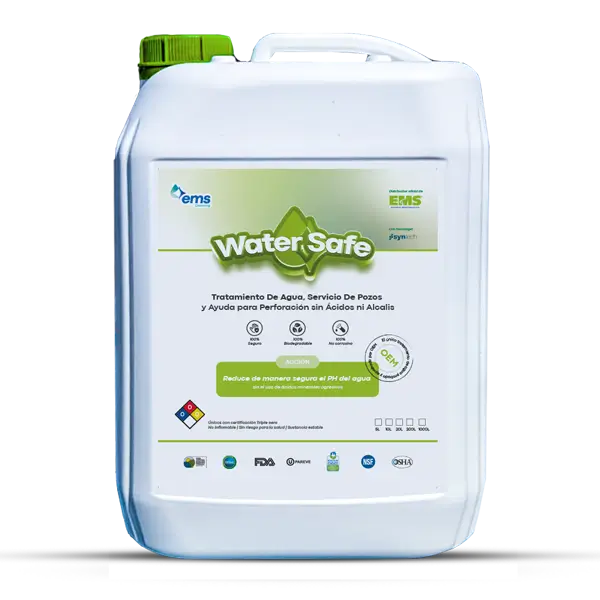
O WaterSafe60 é uma solução integral para a limpeza e manutenção de sistemas de água e equipamentos industriais, da EMS Cleaning. Trata-se de um produto ácido controlado, com pH ajustável, concebido para dissolver depósitos minerais sem os riscos associados ao ácido nítrico ou fosfórico. Ficha técnica completa disponível no site oficial.
A sua característica distintiva é a certificação Triple Cero HMIS: não inflamável (não arde, sem ATEX), sem riscos para a saúde (não tóxico nem corrosivo agressivo, sem vapores nocivos, sem EPI corrosivo) e substância estável (não reage com oxidantes nem alcalinos residuais, não polimeriza).
Possui propriedades relevantes para o CIP (Limpeza no Local) na indústria leiteira: desincrustação em linha e fora de linha, ajuste e controlo do pH (fundamental para a posterior higienização de qualidade alimentar), diluição flexível até 100 %, controlo da corrosão e das incrustações, sem ADR e biodegradável. Num ambiente de contacto com alimentos, é um candidato natural para substituir o ácido nítrico ou fosfórico na fase ácida, com eficácia contra os principais componentes do «milkstone» e sem os problemas regulamentares e de PRL associados aos ácidos minerais.
Gostaria de testar o WaterSafe60 na fase ácida do CIP da sua fábrica de lacticínios?
Solicite uma amostra gratuita e uma avaliação técnica sem compromisso.
5. Comparação técnica: ácido nítrico vs ácido fosfórico vs WaterSafe60
Comparação direta entre os três produtos habitualmente utilizados na fase ácida do CIP lácteo, com o WaterSafe60 como alternativa ao ácido nítrico no setor alimentar:
| Critério | HNO₃ 68 % | H₃PO₄ 75 % | WaterSafe60 |
|---|---|---|---|
| HMIS / NFPA 704 | Saúde 3, oxidante | Saúde 3 | Triple Zero |
| AISI 316 | Picada com cloretos | Contaminado por fosfatos | Compatível |
| Titânio | Boa quando está fria | Boa | Compatível |
| ADR | Aula 8 + 5.1 | Turma 8, GE II | Sem ADR |
| Biodegradabilidade | Não | Não | Sim |
| Controlo do pH | Queda brusca | Queda brusca | pH ajustável |
| EPI | Corrosivo + respiratório | Totalmente corrosivo | Básico de qualidade alimentar |
| Resíduos depositados | Nitratos | Fosfatos, eutrofização | Sem resíduos perigosos |
| Custo total (TCO) | Paragem por PRL e ADR | Pare por causa do lixo | Custo total de propriedade (TCO) mais baixo |
O preço por litro favorece os ácidos minerais, mas o custo total — EPI, ADR, seguros, gestão de resíduos, documentação HACCP, prémios de auditoria IFS/BRC — inclina-se a favor do WaterSafe60. Para uma unidade que pretenda avançar para uma limpeza CIP láctea biodegradável sem sacrificar o rendimento, a migração é uma decisão operacional razoável.
6. Procedimento CIP completo em 5 fases com o WaterSafe60
Um CIP do setor leiteiro bem concebido é executado em cinco fases sequenciais:
Fase 1 — Pré-lavagem com água morna. Remoção mecânica dos resíduos lácteos antes da introdução de produtos químicos; reduz o consumo de detergente nas fases seguintes. Temperatura de acordo com as recomendações técnicas do fornecedor.
Fase 2 — Fase alcalina. Emulsiona gorduras e saponifica proteínas. Tradicionalmente, utiliza-se soda cáustica a 50 %, mas existe uma alternativa biodegradável: o SynClean HD, um substituto da soda cáustica, com a mesma eficácia, sem a corrosividade nem os riscos de trabalho associados à soda cáustica. A diluição e o tempo devem ser ajustados de acordo com as necessidades do sistema.
Fase 3 — Enxaguamento intermédio. Remove os resíduos alcalinos antes do ácido. Um pormenor pequeno, mas crucial: a mistura com a fase ácida reduz a eficácia de ambas.
Fase 4 — Fase ácida com WaterSafe60. Substitui o HNO₃ ou o H₃PO₄. É recirculado por todo o circuito ou sobre o equipamento isolado em modo off-line, conforme o projeto. A diluição e o tempo são ajustados de acordo com a gravidade da sujidade e com a recomendação do fornecedor. O objetivo é dissolver o fosfato tricálcico e o carbonato de cálcio do «milkstone» e restaurar a superfície ao seu estado passivo.
Fase 5 — Higienização e enxaguamento final de qualidade alimentar. Higienizante habitual (peróxido estabilizado, ácido peracético de qualidade alimentar ou vapor saturado) e enxaguamento com água potável certificada. Verificação através de esfregaço de ATP, controlo microbiológico e condutividade.
7. Aplicações específicas em fábricas de lacticínios
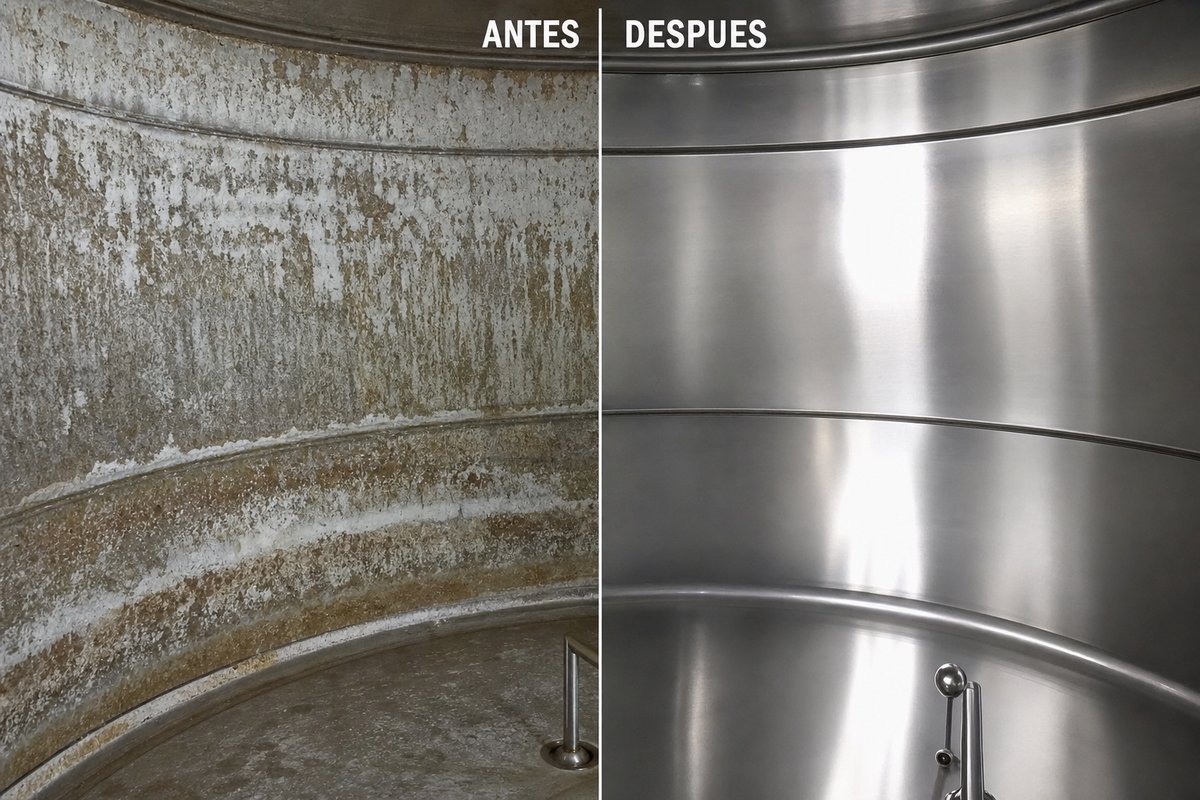
A descalcificação de equipamentos de laticínios com o WaterSafe60 abrange os pontos críticos:
- Pasteurizadores de placas: o equipamento mais sensível ao «milkstone»; recupera o coeficiente térmico e reduz o consumo de vapor.
- Tanques de leite cru: dissolve a mistura de proteínas e sais sem danificar o AISI 316 nem as juntas.
- Linhas de UHT: a temperatura ultra-alta acelera a formação de «milkstone»; a fase ácida prolonga os ciclos entre paragens.
- Máquinas de envase assépticas: os circuitos de esterilização prévia acumulam sais que interferem com a homogeneidade térmica.
- Quesomatic e prensas de queijo: as correias e os moldes funcionam com salmouras que geram incrustações mistas.
- Cisternas de recolha na exploração: o tratamento com ácido no próprio CIP evita que o «milkstone» seja arrastado para a unidade central.
8. Casos de aplicação no mercado ibérico
Exemplos anonimizados de cenários em que o WaterSafe60 é testado ou implementado como desincrustante contra a «pedra de leite » no CIP do setor leiteiro espanhol:
Queijaria artesanal de Castela-La Mancha com pasteurizador de placas. Ciclos CIP diários e histórico de corrosão nas juntas causada por HNO₃ a 1,5 %. A substituição pelo WaterSafe60 está a ser considerada para reduzir a substituição de juntas e simplificar o armazenamento, uma vez que a queijaria não dispõe de um reservatório ADR homologado.
Empresa de engarrafamento de leite pasteurizado do norte de Espanha. Várias linhas de produção e consumo significativo de ácido fosfórico. A migração deve-se a duas razões: eliminar os fosfatos dos efluentes — cada vez mais penalizados pelas confederações hidrográficas — e melhorar o perfil ESG face aos requisitos dos grandes retalhistas.
Fábrica de iogurte na Catalunha. Fermentadores em aço inoxidável com «milkstone» recorrente nas linhas de pré-aquecimento. Objetivo: prolongar o intervalo entre os CIPs ácidos profundos, trabalhando em linha sem desmontar secções.
9. Conformidade normativa: HACCP, IFS, BRC e ESG
A limpeza de instalações de produção de leite sem ácidos perigosos simplifica o cumprimento da legislação:
- APPCC / HACCP. Substituir o HNO₃ e o H₃PO₄ por um produto «Triple Cero HMIS» reduz a lista de perigos químicos sujeitos a notificação.
- IFS Food e BRC. Um produto sem ADR e sem pictogramas GHS05/GHS06 reduz as não conformidades menores nas auditorias, e a biodegradabilidade contribui para a redução do risco químico em zonas de alto risco.
- Regulamento (CE) n.º 852/2004. O WaterSafe60 apresenta-se como uma alternativa «Triple Zero» adequada para uso alimentar.
- ESG. A ausência de resíduos nitrogenados ou fosfatados no efluente é um argumento verificável perante a grande distribuição europeia.
- PRL (Lei n.º 31/1995 e Decreto-Lei n.º 374/2001). Menos EPI, menos formação específica anual, menos vigilância reforçada da saúde.
Um CIP para produtos lácteos com WaterSafe60 na fase ácida e SynClean HD na fase alcalina simplifica o processo de documentação e melhora o perfil da unidade face a qualquer auditoria externa.
10. Perguntas frequentes
O WaterSafe60 elimina mesmo o calcário?
Sim. Trata-se de um produto ácido controlado, com pH ajustável, formulado para dissolver o fosfato tricálcico e o carbonato de cálcio, que são os principais componentes do «milkstone». A eficácia depende da espessura, do tempo de contacto e da diluição, que devem ser ajustados de acordo com as recomendações técnicas do fornecedor. Em circuitos com acumulação grave, pode ser necessária uma segunda passagem fora de linha.
É compatível com o AISI 316 e com o titânio?
Sim, são os dois materiais mais utilizados em pasteurizadores, tanques e linhas UHT. Ao contrário do ácido nítrico — que pode provocar corrosão em contacto com cloretos — e do ácido fosfórico — que pode deixar manchas —, este produto não danifica a camada passiva do aço inoxidável se for aplicado de acordo com as doses recomendadas.
Substitui o ácido nítrico e o ácido fosfórico?
Posiciona-se como alternativa direta ao HNO₃ e ao H₃PO₄ na fase ácida do CIP lácteo, com a vantagem do Triple Cero HMIS, sem ADR e biodegradável. A validação é feita caso a caso: cada unidade de produção tem a sua combinação de dureza, sujidade e materiais, e o protocolo é definido em conjunto com a equipa técnica da EMS Cleaning antes da primeira aplicação.
Deixa resíduos adequados para a produção alimentar?
A utilização termina com um enxaguamento final de qualidade alimentar com água potável certificada, tal como acontece com qualquer ácido convencional. O protocolo deve continuar a incluir a verificação da condutividade, a recolha de amostras por esfregaço para deteção de ATP e o controlo microbiológico antes de reabrir a linha para produção.
Que diluição se deve utilizar num CIP para produtos lácteos?
Depende da dureza da água, do tipo de equipamento, da espessura do depósito e da frequência do CIP. O WaterSafe60 permite a diluição desde baixas concentrações para manutenção preventiva até 100 % para desincrustação intensiva de tubagens. A dosagem é determinada pela equipa técnica da EMS Cleaning após a avaliação do histórico da unidade.
11. Conclusão e apelo à ação
A limpeza de uma unidade de produção de lacticínios já não exige o contacto com ácido nítrico a 68 % nem com ácido fosfórico a 75 %. A combinação do WaterSafe60 na fase ácida e do SynClean HD na fase alcalina permite realizar uma limpeza CIP completa para o setor leiteiro com produtos biodegradáveis Triple Cero HMIS, compatíveis com AISI 316 e titânio, sem ADR e em conformidade com os requisitos ESG da grande distribuição europeia. É a referência técnica para queijarias, empresas de embalagem, fábricas de iogurte e cisternas de recolha que pretendam profissionalizar o seu CIP, reduzir os riscos laborais e simplificar as suas auditorias IFS e BRC em 2026.
Peça já a sua amostra gratuita do WaterSafe60 para CIP na indústria leiteira
A nossa equipa técnica analisa a sua instalação e propõe-lhe um protocolo de fase ácida personalizado, sem qualquer compromisso.
Para mais informações, consulte a ficha oficial do WaterSafe60 ou contacte a nossa equipa técnica.
EMS Cleaning Espanha — Kefi Bosque Group S.L.
Av. Jaume Recoder 88, 8.º andar, porta 4, 08301 Mataró (Barcelona) · Tel.: +34 634 293 241 · info@emscleaning.eu