Испанская молочная промышленность сталкивается с неприятным парадоксом: для обеспечения безопасности молока, сыра и йогурта ежедневно в системах CIP (очистка на месте) обрабатываются тысячи литров опасных химических веществ. 68% азотной кислоты, 75% фосфорной кислоты и 50% каустической соды — три классических столпа гигиены молочной промышленности и одновременно три основных источника профессиональных, экологических и нормативных рисков на предприятии. Очистка молочных заводов без опасных кислот перестала быть просто мечтой и стала техническим требованием, обусловленным ужесточением аудитов IFS и BRC, критериями ESG от крупных розничных продавцов и трудностями в поиске операторов, готовых работать с коррозионными веществами категории 1B. Биоразлагаемое средство для удаления накипи Triple Zero HMIS от EMS Cleaning, распространяемое в Испании компанией Kefi Bosque Group SL, представляется реальной альтернативой кислотной фазе CIP, способной удалять накипь без ущерба для безопасности пищевых продуктов или стали AISI 316.
1. Проблема поддержания чистоты на молокозаводах
В молочном контуре сосуществуют четыре группы остатков с различными механизмами очистки: белки (бета-лактоглобулин и казеин, денатурированные при температуре выше 70 °C), жиры (гидрофобные триглицериды, удерживающие бактерии), микробиальный биопленка (защищающая Listeria, Pseudomonas и спорообразующие бактерии, такие как Bacillus cereus) и молочный камень (фосфат и карбонат кальция). Ни один из них не удаляется с помощью одного-единственного средства: система CIP для молочной промышленности всегда сочетает щелочную фазу, кислую фазу и дезинфекцию. При сбое в любой из этих фаз возникают проблемы: снижение теплообмена, перекрёстное загрязнение, показатели микрофлоры, выходящие за пределы нормы, а также несоответствия требованиям IFS или BRC. Разработка схемы очистки молокоперерабатывающих предприятий без использования опасных кислот — это задача инженерии и управления рисками, а не простой список продуктов.
2. Молочный камень: что это такое и почему его так сложно удалить
Молочный камень, или «milkstone», представляет собой твёрдый сероватый налёт, состоящий из трикальцийфосфата Ca₃(PO₄)₂, карбоната кальция CaCO₃ и магниевых солей из водопроводной воды, в матрице которого застряли денатурированные белки. Он систематически появляется в пластинчатых пастеризаторах, резервуарах для сырого молока, линиях UHT и любом оборудовании, где температура молока превышает 60–70 °C.
При нагревании молока бета-лактоглобулин осаждается на металле, в то время как кальций вступает в реакцию с фосфатами и карбонатами, образуя кристаллическую решетку, которая охватывает прилипшие белки. С каждым циклом этот слой спекается, превращаясь в корку, непроницаемую для любого щелочного моющего средства. Последствия проявляются немедленно: снижение теплопередачи и увеличение энергопотребления, уменьшение полезного расхода, создание благоприятной среды для микроорганизмов и коррозия под отложениями на стали AISI 316. Именно поэтому в молочной промышленности применяют кислотную фазу CIP, цель которой — растворить минеральную фракцию молочного камня и вернуть поверхность в пассивное состояние.
3. Кислотная стадия CIP: почему азотная и фосфорная кислоты являются наиболее распространенными
На большинстве испанских молокоперерабатывающих предприятий стадия подкисления осуществляется с использованием 1–2-процентной азотной кислоты (HNO₃), разбавленной из коммерческого раствора концентрацией 68 %, либо 75-процентной фосфорной кислоты (H₃PO₄). Обе кислоты эффективно растворяют фосфат и карбонат кальция, однако обе имеют свои недостатки:
- Коррозия. HNO₃ разъедает уплотнения из EPDM, а в сочетании с остаточными хлоридами вызывает точечную коррозию на стали AISI 316, что приводит к утечкам.
- Риск на рабочем месте класса 1. HNO₃ 68 % — коррозионное вещество класса 1A и сильный окислитель; H₃PO₄ 75 % — коррозионное вещество класса 1B. Оба вещества требуют использования полного комплекта средств индивидуальной защиты, наличия аварийного душа и прохождения ежегодного специального обучения.
- Перевозка грузов класса 8 по ADR. Необходимая документация, прошедший соответствующую подготовку водитель, сертифицированная цистерна и улавливающий резервуар в соответствии с Королевским декретом 656/2017.
- Отходы. Нитраты и фосфаты в промывочной воде способствуют эвтрофикации, и в соответствии с нормативными требованиями перед сбросом их необходимо нейтрализовать, а во многих случаях — денитрифицировать.
- Влияние ESG и документооборот. Европейские дистрибьюторы ужесточают свои экологические требования, и для каждого продукта требуется предоставление паспорта безопасности (FDS), регистрация воздействия и оценка химического риска в рамках системы HACCP.
Эти скрытые затраты редко учитываются в цене за литр кислоты, но именно они делают очистку молокоперерабатывающих заводов без использования опасных кислот стратегическим решением.
4. WaterSafe60: биоразлагаемая альтернатива кислотной фазе CIP для молочных продуктов
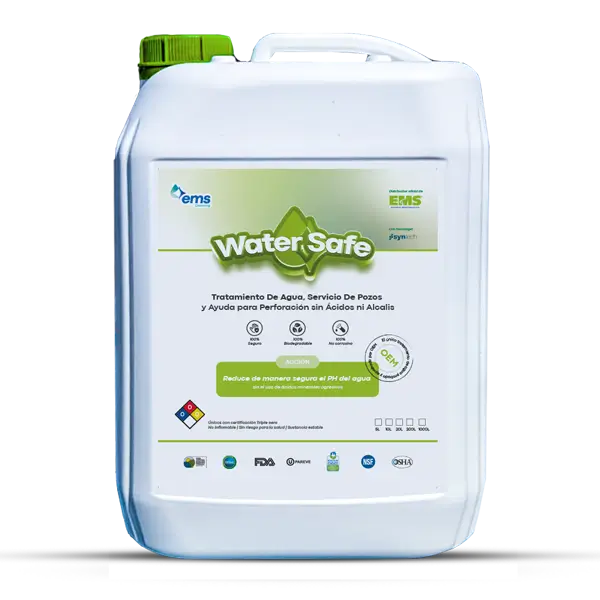
WaterSafe60 — это комплексное решение для очистки и обслуживания систем водоснабжения и промышленного оборудования от компании EMS Cleaning. Это продукт с контролируемой кислотностью и регулируемым pH , предназначенный для растворения минеральных отложений без риска, связанного с использованием азотной или фосфорной кислоты. Полная техническая спецификация доступна на официальном сайте .
Его отличительной чертой является сертификация «Triple Cero HMIS»: негорючий (не горит, не подпадает под требования ATEX), безопасный для здоровья (не токсичен и не обладает агрессивной коррозионной активностью, не выделяет вредных паров, не требует использования средств индивидуальной защиты от коррозии) и стабильное вещество (не вступает в реакцию с окислителями или остаточными щелочами, не полимеризуется).
Обладает свойствами, важными для CIP в молочной промышленности: удаление накипи в режиме «онлайн» и «офлайн», регулирование и контроль pH (что имеет решающее значение для последующей санитарной обработки в пищевой среде), гибкое разбавление до 100 %, защита от коррозии и образования накипи, отсутствие нежелательных реакций (ADR) и биоразлагаемость. В условиях контакта с пищевыми продуктами это средство является естественным кандидатом на замену азотной или фосфорной кислоты на кислой стадии, обладая эффективностью в отношении основных компонентов молочного камня и не имея нормативных и PRL-ограничений, характерных для минеральных кислот.
Вы хотите проверить WaterSafe60 в кислотной фазе CIP-процесса на вашем молочном заводе?
Закажите бесплатный образец и техническую оценку без каких-либо обязательств.
5. Техническое сравнение: азотная кислота против фосфорной кислоты против WaterSafe60
Прямое сравнение трех распространенных продуктов кислотной фазы молочного CIP с WaterSafe60 в качестве альтернативы азотной кислоте в пищевой промышленности:
| Критерий | HNO₃ 68 % | H₃PO₄ 75 % | WaterSafe60 |
|---|---|---|---|
| HMIS / NFPA 704 | «Здоровье 3», окислитель | Здоровье 3 | Три нуля |
| AISI 316 | Укус с хлоридами | Загрязнение фосфатами | Совместим |
| Титан | Хорошо в холодном виде | Хорошо | Совместим |
| ADR | Урок 8 + 5.1 | 8-й класс, GE II | Без ADR |
| Биоразлагаемость | Нет | Нет | Да |
| Контроль pH | Резкое падение | Резкое падение | регулируемый pH |
| СИЗ | Коррозионное действие + воздействие на дыхательную систему | Полностью коррозионный | Базовый пищевой |
| Свалка отходов | Нитраты | Фосфаты, эвтрофикация | Без опасных отходов |
| Общая стоимость владения (TCO) | Остановка по причинам охраны труда и безопасности перевозки опасных грузов | Остановка из-за мусора | Более низкая совокупная стоимость владения (TCO) |
Цена за литр склоняется в пользу минеральных кислот, но общая стоимость — СИЗ, ADR, страхование, утилизация отходов, документация HACCP, премии за аудит IFS/BRC — приводит к WaterSafe60. Для предприятия, которое хочет перейти на биоразлагаемую CIP-очистку молочных продуктов без ущерба для производительности, этот шаг является разумным операционным решением.
6. Завершите процедуру CIP в 5 этапов с помощью WaterSafe60
Хорошо разработанная программа CIP для молочной промышленности реализуется в пять последовательных этапов:
Этап 1 — Предварительное ополаскивание тёплой водой. Механическое удаление молочных остатков перед введением химических веществ; снижает расход моющего средства на последующих этапах. Температура — в соответствии с техническими рекомендациями поставщика.
Фаза 2 — Щелочная фаза. Эмульгирует жиры и омыляет белки. Традиционно используется с 50% каустической содой, но существует биоразлагаемая альтернатива: SynClean HD, заменитель каустической соды , обладающий той же эффективностью, но без коррозионных свойств и профессиональных опасностей, присущих каустической соде. Разведение и время зависят от потребностей системы.
Этап 3 — Промежуточная промывка. Удаляет щелочные остатки перед применением кислоты. Незначительный, но важный момент: смешивание с кислотной фазой снижает эффективность обеих фаз.
Фаза 4 — Кислотная фаза с WaterSafe60. Заменяет HNO₃ или H₃PO₄. Рециркулирует по всей цепи или над изолированным оборудованием в автономном режиме, в зависимости от конструкции. Разбавление и время регулируются в зависимости от степени загрязнения и рекомендаций поставщика. Цель — растворить трикальцийфосфат и карбонат кальция из молочного камня и восстановить поверхность до пассивного состояния.
Этап 5 — Дезинфекция и окончательная промывка пищевым раствором. Обычное дезинфицирующее средство (стабилизированная перекись, пищевая пероуксусная кислота или насыщенный пар) и промывка сертифицированной питьевой водой. Проверка с помощью АТФ-мазка, микробиологический контроль и измерение проводимости.
7. Специфические области применения на молокоперерабатывающих предприятиях
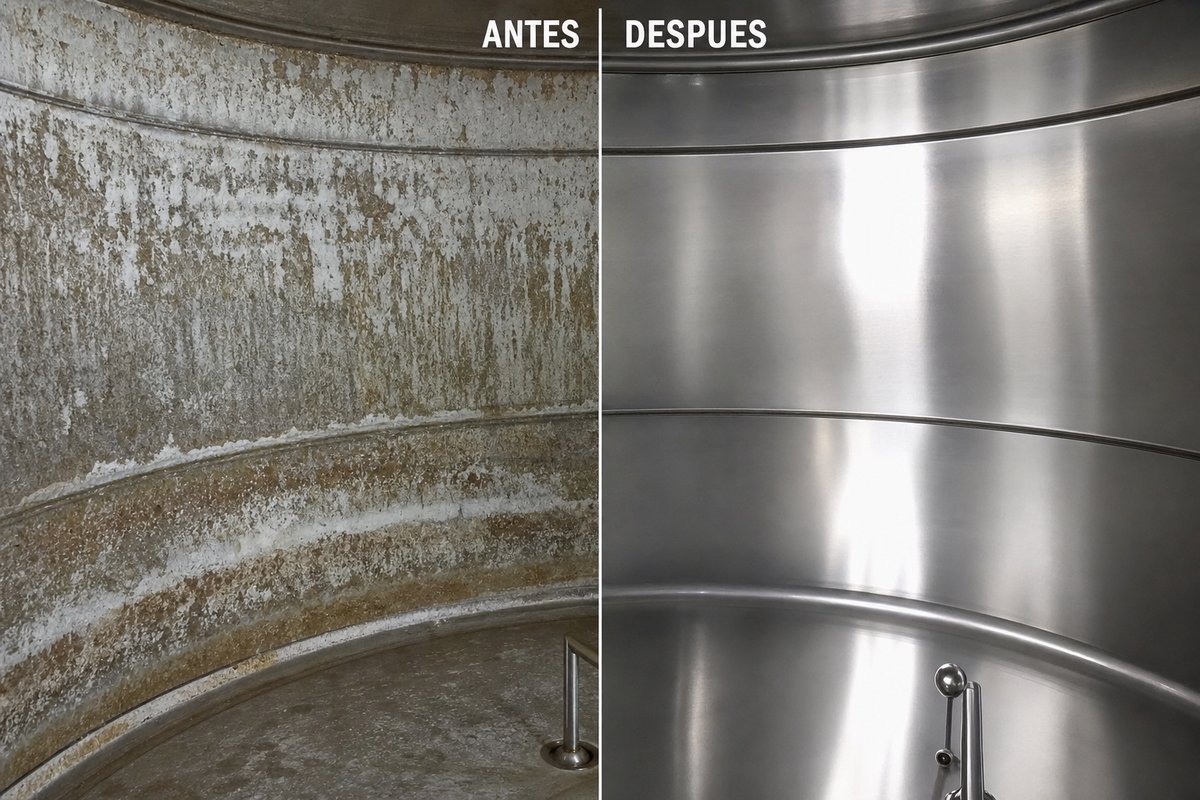
Процедура удаления накипи с молочного оборудования с помощью WaterSafe60 охватывает критически важные моменты:
- Пластинчатые пастеризаторы: оборудование, наиболее устойчивое к образованию молочного камня; восстанавливает тепловой коэффициент и снижает потребление пара.
- Резервуары для сырого молока: растворяют смесь белка и солей, не повреждая нержавеющую сталь AISI 316 и уплотнения.
- Линии UHT: ультравысокая температура ускоряет образование молочного камня; кислая фаза позволяет увеличить интервалы между остановками.
- Асептические упаковочные машины: в контурах предварительной стерилизации скапливаются соли, которые нарушают тепловую однородность.
- Quesomatic и прессы для сыра: конвейерные ленты и формы работают с рассолами, в которых образуются смешанные отложения.
- Цистерны для сбора молока на ферме: обработка кислотой непосредственно в системе CIP позволяет избежать попадания молочного камня на центральную станцию.
8. Примеры применения на иберийском рынке
Анонимизированные примеры сценариев, в которых WaterSafe60 тестируется или используется в качестве средства для удаления накипи из молочных камней на испанской молочной ферме в рамках программы CIP:
Сыроварня в Кастилии-Ла-Манче, использующая пластинчатый пастеризатор. Ежедневные циклы CIP (очистка на месте) и исторические данные о появлении ямок на крышках с использованием 1,5% HNO₃. Предлагается замена на WaterSafe60 для сокращения замены крышек и упрощения хранения, поскольку сыроварня не имеет утвержденной, сертифицированной по ADR (Адресу противопожарных норм) упаковки.
Предприятие по розливу пастеризованного молока на севере Испании. Несколько производственных линий и значительный объем потребления фосфорной кислоты. Переход обусловлен двумя причинами: устранение фосфатов из сточных вод — за выброс которых гидрографические конфедерации вводят все более строгие санкции — и улучшение ESG-показателей в соответствии с требованиями крупных розничных сетей.
Завод по производству йогурта в Каталонии. Ферментаторы из нержавеющей стали с системой рециркуляции молочного камня на линиях предварительного нагрева. Цель: увеличить интервал между циклами глубокой кислотной CIP-очистки, работая в режиме in-line без демонтажа отдельных участков линии.
9. Соблюдение нормативных требований: HACCP, IFS, BRC и ESG
Очистка молочных заводов без использования опасных кислот упрощает соблюдение нормативных требований:
- APPCC / HACCP. Замена HNO₃ и H₃PO₄ на продукт Triple Cero HMIS сокращает перечень химических опасностей, подлежащих декларированию.
- IFS Food и BRC. Продукт без ADR и без пиктограмм GHS05/GHS06 позволяет сократить количество незначительных несоответствий при аудите, а его биоразлагаемость способствует снижению химического риска в зонах повышенной безопасности.
- Регламент (ЕС) 852/2004. WaterSafe60 позиционируется как альтернатива «Тройному нулю», пригодная для использования в пищевых продуктах.
- ESG. Отсутствие азотных или фосфатных отходов в сбрасываемых стоках является поддающимся проверке аргументом при работе с крупными европейскими розничными сетями.
- PRL (Закон № 31/1995 и Королевский декрет № 374/2001). Меньше средств индивидуальной защиты, меньше ежегодного специального обучения, меньше усиленного медицинского наблюдения.
Система CIP для молочного производства с использованием WaterSafe60 в кислотной фазе и SynClean HD в щелочной фазе упрощает процесс документирования и улучшает репутацию предприятия в случае любой внешней проверки.
10. Часто задаваемые вопросы
Действительно ли WaterSafe60 удаляет молочный камень?
Да. Это продукт с контролируемой кислотностью и регулируемым pH, разработанный для растворения трикальцийфосфата и карбоната кальция, которые являются основными компонентами молочного камня. Эффективность зависит от толщины слоя, времени воздействия и степени разбавления, которые регулируются в соответствии с техническими рекомендациями поставщика. В контурах с сильным накоплением может потребоваться повторная очистка в режиме офлайн.
Совместим ли он с AISI 316 и титаном?
Да, это два наиболее распространенных материала, используемых в пастеризаторах, резервуарах и линиях UHT. В отличие от азотной кислоты, которая в сочетании с хлоридами может вызывать коррозионные язвы, и фосфорной кислоты, которая может оставлять пятна, он не повреждает пассивный слой нержавеющей стали при применении в соответствии с рекомендуемыми дозировками.
Заменяет ли он азотную и фосфорную кислоты?
Данный продукт позиционируется как прямая альтернатива HNO₃ и H₃PO₄ на кислотной стадии CIP в молочной промышленности, обладая такими преимуществами, как показатель «Три нуля» по шкале HMIS, отсутствие ADR и биоразлагаемость. Валидация проводится индивидуально для каждого случая: каждое предприятие имеет свой набор показателей жесткости воды, степени загрязнения и используемых материалов, поэтому протокол разрабатывается совместно с технической командой EMS Cleaning перед первым применением.
Остаются ли после этого отходы, пригодные для производства пищевых продуктов?
Процедура завершается окончательным промыванием пищевым раствором на основе сертифицированной питьевой воды, как и в случае с любой обычной кислотой. Протокол должен по-прежнему предусматривать проверку проводимости, тестирование методом АТФ-мазка и микробиологический контроль перед возобновлением работы производственной линии.
Какое разбавление следует использовать для CIP в молочной промышленности?
Это зависит от жесткости воды, типа оборудования, толщины стенки резервуара и частоты проведения CIP-очистки. WaterSafe60 допускает разбавление от низких концентраций для профилактического обслуживания до 100% для удаления накипи из труб с высокой степенью загрязнения. Размер определяется технической группой EMS Cleaning после оценки исторических данных предприятия.
11. Заключение и призыв к действию
Очистка молочного завода больше не требует использования 68% азотной или 75% фосфорной кислоты. Сочетание WaterSafe60 в кислотной фазе и SynClean HD в щелочной фазе позволяет проводить полную CIP-очистку (очистку на месте) на молочных заводах с использованием биоразлагаемых продуктов, имеющих рейтинг Triple Zero HMIS, совместимых с нержавеющей сталью AISI 316 и титаном, не содержащих ADR и соответствующих требованиям ESG крупных европейских розничных сетей. Это технический эталон для сыроварен, упаковочных предприятий, заводов по производству йогурта и автоцистерн, которые хотят профессионализировать свою CIP-очистку, снизить риски на рабочем месте и упростить аудиты IFS и BRC к 2026 году.
Запросите бесплатный образец WaterSafe60 для CIP-очистки молочных продуктов прямо сейчас!
Наша техническая команда проанализирует вашу установку и предложит вам индивидуальный протокол кислотной фазы — без каких-либо обязательств.
Для получения более подробной информации ознакомьтесь с официальным техническим описанием WaterSafe60 или свяжитесь с нашей технической командой .
EMS Cleaning Spain — Kefi Bosque Group SL
Средний. Jaume Recoder 88, P.8 pta.4, 08301 Матаро (Барселона) · Тел.: +34 634 293 241 · info@emscleaning.eu