Cómo limpiar plantas lácteas sin ácidos peligrosos: guía técnica CIP con WaterSafe60
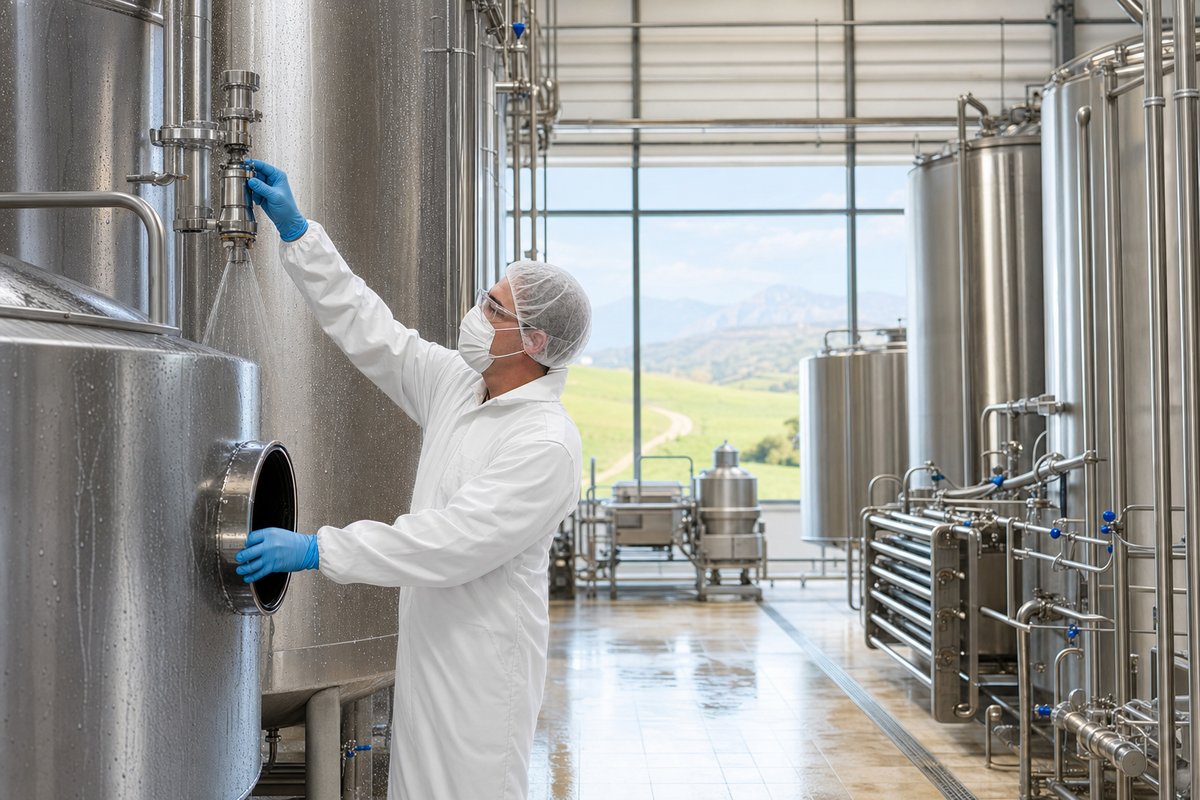
La industria láctea española convive con una paradoja incómoda: para garantizar leche, queso y yogur seguros, cada día se manipulan miles de litros de químicos peligrosos en los circuitos CIP (Cleaning In Place). Ácido nítrico al 68 %, ácido fosfórico al 75 % y sosa cáustica al 50 % son los tres pilares clásicos de la higiene láctea y, a la vez, las tres principales fuentes de riesgo laboral, ambiental y normativo dentro de la planta. La limpieza plantas lacteas sin acidos peligrosos ha dejado de ser una aspiración para convertirse en exigencia técnica, empujada por auditorías IFS y BRC más estrictas, criterios ESG de la gran distribución y dificultad para encontrar operarios dispuestos a manipular corrosivos categoría 1B. WaterSafe60 —desincrustante biodegradable Triple Cero HMIS de EMS Cleaning, distribuido en España por Kefi Bosque Group S.L.— aparece como alternativa real para la fase ácida del CIP, capaz de eliminar la piedra de leche sin comprometer la seguridad alimentaria ni el AISI 316.
1. El desafío de la limpieza en plantas lácteas
En un circuito lácteo conviven cuatro familias de residuo con mecanismos de limpieza distintos: proteínas (beta-lactoglobulina y caseína desnaturalizadas por encima de 70 °C), grasas (triglicéridos hidrofóbicos que atrapan bacterias), biofilm microbiano (protege a Listeria, Pseudomonas y esporulados como Bacillus cereus) y piedra de leche o milkstone (fosfato y carbonato cálcico). Ninguno se elimina con un solo producto: el CIP lácteo combina siempre fase alcalina, fase ácida y sanitización. Cuando alguna falla aparecen los problemas: caída del intercambio térmico, contaminación cruzada, recuentos fuera de especificación y no conformidades IFS o BRC. Diseñar la limpieza plantas lacteas sin acidos peligrosos es un problema de ingeniería y gestión de riesgos, no una simple lista de productos.
2. Piedra de leche: qué es y por qué es tan difícil de eliminar
La piedra de leche, o milkstone, es un depósito duro y grisáceo compuesto por fosfato tricálcico Ca₃(PO₄)₂, carbonato cálcico CaCO₃ y sales magnésicas del agua de red, con proteínas desnaturalizadas atrapadas en su matriz. Aparece sistemáticamente en pasteurizadores de placas, tanques de leche cruda, líneas de UHT y cualquier equipo donde la leche supere los 60-70 °C.
Al calentar la leche, la beta-lactoglobulina precipita sobre el metal mientras el calcio se combina con fosfatos y carbonatos formando una red cristalina que engloba a las proteínas adheridas. Con cada ciclo la capa se sinteriza hasta convertirse en una costra impenetrable para cualquier detergente alcalino. Los efectos son inmediatos: pérdida de transferencia térmica y aumento del consumo energético, reducción del caudal útil, refugio microbiológico y corrosión bajo depósito sobre el AISI 316. Por eso la industria láctea recurre a la fase ácida del CIP, cuya misión es disolver la fracción mineral del milkstone y devolver la superficie a su estado pasivo.
3. La fase ácida del CIP: por qué ácido nítrico y fosfórico son la práctica dominante
En la mayoría de plantas lácteas españolas la fase ácida se ejecuta con ácido nítrico (HNO₃) al 1-2 % desde una concentración comercial del 68 %, o con ácido fosfórico (H₃PO₄) al 75 %. Ambos son eficaces disolviendo fosfato y carbonato cálcico, y ambos arrastran inconvenientes:
- Corrosión. El HNO₃ ataca juntas de EPDM y, con cloruros residuales, genera picaduras sobre el AISI 316 que acaban en fugas.
- Riesgo laboral clase 1. HNO₃ 68 % corrosivo 1A y oxidante fuerte; H₃PO₄ 75 % corrosivo 1B. Ambos exigen EPI completo, ducha de emergencia y formación específica anual.
- Transporte ADR clase 8. Documentación, conductor formado, cisterna certificada y cubeto de retención según RD 656/2017.
- Residuos. Nitratos y fosfatos en el agua de aclarado contribuyen a la eutrofización, y la normativa obliga a neutralizar y en muchos casos desnitrificar antes del vertido.
- Impacto ESG y carga documental. Las distribuidoras europeas endurecen sus pliegos ambientales, y cada producto exige FDS, registro de exposición y evaluación de riesgo químico dentro del APPCC.
Estos costes ocultos rara vez aparecen en el precio por litro del ácido, pero son los que convierten a la limpieza plantas lacteas sin acidos peligrosos en una decisión estratégica.
4. WaterSafe60: alternativa biodegradable para la fase ácida del CIP lácteo
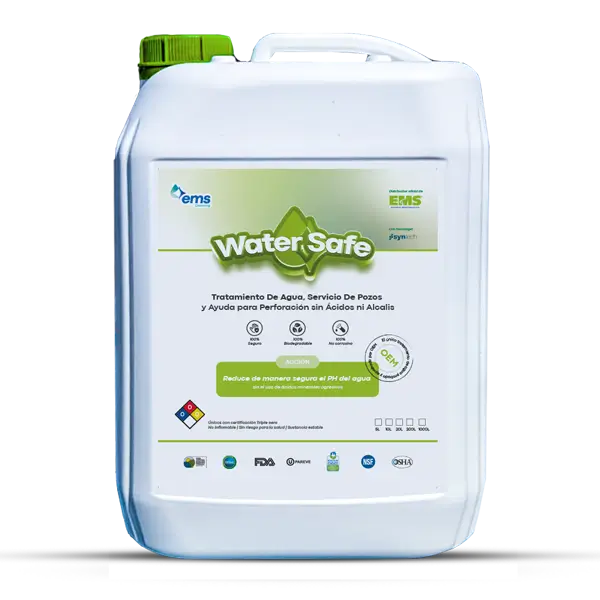
WaterSafe60 es una solución integral para limpieza y mantenimiento de sistemas de agua y equipos industriales, de EMS Cleaning. Es un producto ácido controlado, con pH ajustable, diseñado para disolver depósitos minerales sin los riesgos del ácido nítrico o fosfórico. Ficha técnica completa en la página oficial.
Su seña de identidad es la certificación Triple Cero HMIS: no inflamable (no arde, sin ATEX), sin riesgo para la salud (no tóxico ni corrosivo agresivo, sin vapores dañinos, sin EPI corrosivo) y sustancia estable (no reacciona con oxidantes ni alcalinos residuales, no polimeriza).
Suma propiedades relevantes para el CIP lácteo: desincrustación en línea y fuera de línea, ajuste y control del pH (crítico para la sanitización food-grade posterior), dilución flexible hasta el 100 %, control de corrosión y escamas, sin ADR y biodegradable. En un entorno food-contact es un candidato natural para sustituir al ácido nítrico o fosfórico en la fase ácida, con eficacia frente a los componentes mayoritarios del milkstone y sin los pasivos regulatorios y de PRL de los ácidos minerales.
¿Quiere validar WaterSafe60 en la fase ácida del CIP de su planta láctea?
Solicite una muestra gratuita y una valoración técnica sin compromiso.
5. Comparativa técnica: ácido nítrico vs ácido fosfórico vs WaterSafe60
Comparación directa entre los tres productos habituales de la fase ácida del CIP lácteo, con WaterSafe60 como alternativa acido nitrico en el sector alimentario:
| Criterio | HNO₃ 68 % | H₃PO₄ 75 % | WaterSafe60 |
|---|---|---|---|
| HMIS / NFPA 704 | Salud 3, oxidante | Salud 3 | Triple Cero |
| AISI 316 | Picadura con cloruros | Manchado por fosfatos | Compatible |
| Titanio | Buena en frío | Buena | Compatible |
| ADR | Clase 8 + 5.1 | Clase 8, GE II | Sin ADR |
| Biodegradabilidad | No | No | Sí |
| Control de pH | Descenso brusco | Descenso brusco | pH ajustable |
| EPI | Corrosivo + respiratorio | Corrosivo completo | Básico food-grade |
| Residuos vertido | Nitratos | Fosfatos, eutrofización | Sin residuo peligroso |
| Coste total (TCO) | Alto por PRL y ADR | Alto por residuos | TCO inferior |
El precio por litro juega a favor de los ácidos minerales, pero el coste total —EPI, ADR, seguros, gestión de residuos, documentación APPCC, primas de auditoría IFS/BRC— se inclina hacia WaterSafe60. Para una planta que quiera avanzar hacia una limpieza CIP lacteo biodegradable sin sacrificar rendimiento, la migración es una decisión operativa razonable.
6. Procedimiento CIP completo en 5 fases con WaterSafe60
Un CIP lácteo bien diseñado se ejecuta en cinco fases secuenciales:
Fase 1 — Pre-enjuague con agua tibia. Arrastre mecánico del residuo lácteo antes de introducir químicos; reduce el consumo de detergente en fases posteriores. Temperatura según recomendación técnica del proveedor.
Fase 2 — Fase alcalina. Emulsiona grasas y saponifica proteínas. Tradicionalmente con sosa cáustica al 50 %, pero existe alternativa biodegradable: SynClean HD, sustituto de la sosa cáustica, con la misma eficacia sin la corrosividad ni el riesgo laboral de la sosa. Dilución y tiempo según necesidades del sistema.
Fase 3 — Enjuague intermedio. Retira el residuo alcalino antes del ácido. Corta pero crítica: la mezcla con la fase ácida reduce la eficacia de ambos.
Fase 4 — Fase ácida con WaterSafe60. Sustituye al HNO₃ o al H₃PO₄. Se recircula por el circuito completo o sobre el equipo aislado en modo off-line según diseño. Dilución y tiempo se ajustan a la severidad del ensuciamiento y a la recomendación del proveedor. El objetivo es disolver el fosfato tricálcico y el carbonato cálcico del milkstone y restituir la superficie a su estado pasivo.
Fase 5 — Sanitización y enjuague final food-grade. Sanitizante habitual (peróxido estabilizado, ácido peracético food-grade o vapor saturado) y enjuague con agua potable certificada. Verificación con hisopado ATP, control microbiológico y conductividad.
7. Aplicaciones específicas en plantas lácteas
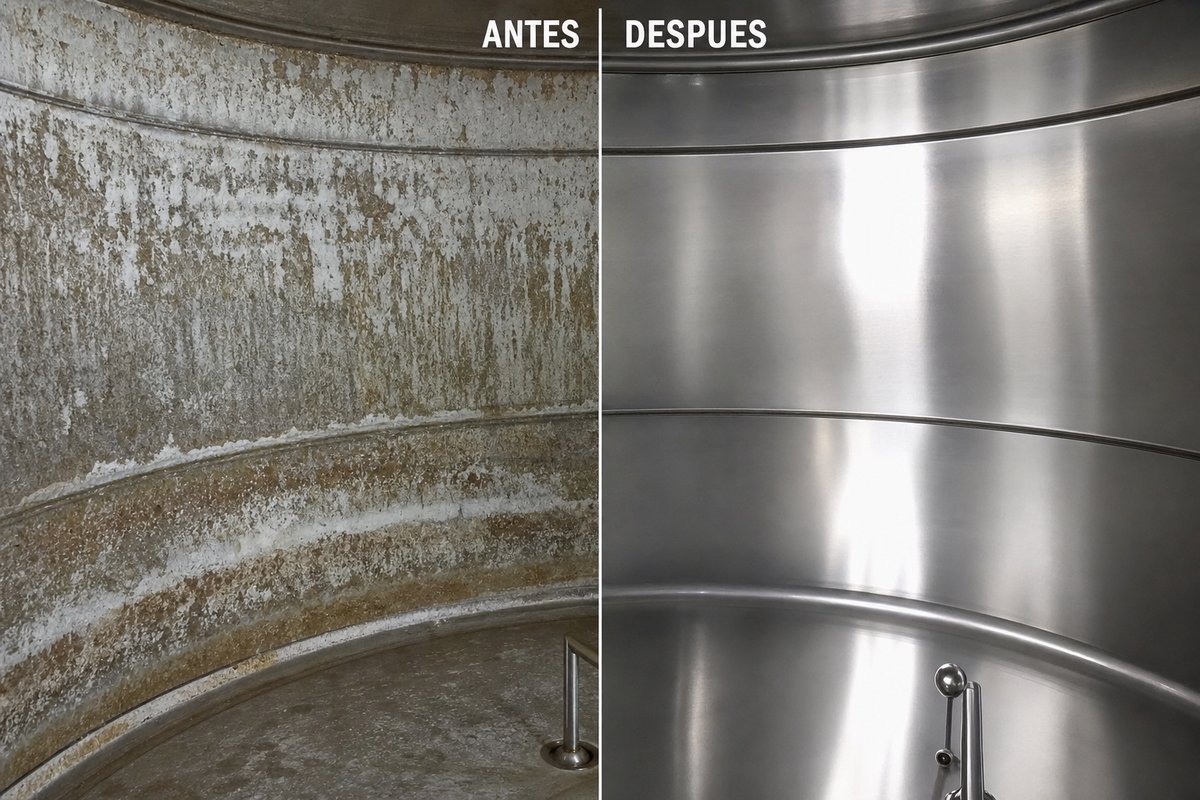
La desincrustacion equipos lacteos con WaterSafe60 cubre los puntos críticos:
- Pasteurizadores de placas: el equipo más sensible al milkstone; recupera coeficiente térmico y reduce el consumo de vapor.
- Tanques de leche cruda: disuelve la mezcla de proteína y sales sin agredir el AISI 316 ni las juntas.
- Líneas de UHT: la ultra-alta temperatura acelera el milkstone; la fase ácida extiende los ciclos entre paradas.
- Envasadoras asépticas: los circuitos de esterilización previa acumulan sales que interfieren con la homogeneidad térmica.
- Quesomatic y prensas de queso: cintas y moldes trabajan con salmueras que generan incrustaciones mixtas.
- Cisternas de recogida en granja: el trato ácido en el propio CIP evita arrastrar milkstone a la planta central.
8. Casos de aplicación en el mercado ibérico
Ejemplos anonimizados de escenarios donde WaterSafe60 se prueba o implanta como desincrustante piedra de leche en el CIP lácteo español:
Quesería artesanal de Castilla-La Mancha con pasteurizador de placas. Ciclos CIP diarios e histórico de picaduras en juntas por HNO₃ al 1,5 %. La sustitución por WaterSafe60 se plantea para reducir el reemplazo de juntas y simplificar el almacenamiento, ya que la quesería no dispone de cubeto ADR homologado.
Envasadora de leche pasteurizada del norte de España. Varias líneas y consumo relevante de ácido fosfórico. Migrar responde a dos motivos: eliminar los fosfatos del vertido —cada vez más penalizados por las confederaciones hidrográficas— y mejorar el perfil ESG frente al pliego de la gran distribución.
Planta de yogur en Cataluña. Fermentadores de inoxidable con milkstone recurrente en las líneas de precalentamiento. Objetivo: extender el intervalo entre CIPs ácidos profundos trabajando in-line sin desmontar tramos.
9. Cumplimiento normativo: HACCP, IFS, BRC y ESG
La limpieza plantas lacteas sin acidos peligrosos simplifica el cumplimiento normativo:
- APPCC / HACCP. Cambiar HNO₃ y H₃PO₄ por un producto Triple Cero HMIS reduce la lista de peligros químicos declarables.
- IFS Food y BRC. Un producto sin ADR y sin pictogramas GHS05/GHS06 reduce las no conformidades menores en auditoría, y la biodegradabilidad encaja con la reducción del riesgo químico en zonas high-care.
- Reglamento (CE) 852/2004. WaterSafe60 se posiciona como alternativa Triple Cero apta para uso alimentario.
- ESG. La ausencia de residuos nitrogenados o fosfatados en el vertido es un argumento verificable frente a la gran distribución europea.
- PRL (Ley 31/1995 y RD 374/2001). Menos EPI, menos formación específica anual, menos vigilancia de la salud reforzada.
Un CIP lácteo con WaterSafe60 en la fase ácida y SynClean HD en la alcalina simplifica el circuito documental y mejora el perfil de la planta ante cualquier auditoría externa.
10. Preguntas frecuentes
¿WaterSafe60 elimina realmente la piedra de leche?
Sí. Es un producto ácido controlado, con pH ajustable, formulado para disolver el fosfato tricálcico y el carbonato cálcico que son los componentes mayoritarios del milkstone. La eficacia depende del espesor, del tiempo de contacto y de la dilución, que se ajustan según la recomendación técnica del proveedor. En circuitos con acumulación severa puede requerirse una segunda pasada off-line.
¿Es compatible con AISI 316 y con titanio?
Sí, los dos materiales más usados en pasteurizadores, tanques y líneas UHT. A diferencia del ácido nítrico —que puede iniciar picaduras con cloruros— y del fosfórico —que puede dejar manchados—, respeta la capa pasiva del inoxidable si se aplica según las dosis recomendadas.
¿Reemplaza al ácido nítrico y al fosfórico?
Se posiciona como alternativa directa al HNO₃ y al H₃PO₄ en la fase ácida del CIP lácteo, con la ventaja de Triple Cero HMIS, sin ADR y biodegradable. La validación se hace caso a caso: cada planta tiene su combinación de dureza, ensuciamiento y materiales, y el protocolo se dimensiona con el equipo técnico de EMS Cleaning antes de la primera aplicación.
¿Deja residuos aptos para producción de alimentos?
El uso se cierra con enjuague final food-grade con agua potable certificada, como con cualquier ácido convencional. El protocolo debe seguir incluyendo verificación de conductividad, hisopado ATP y control microbiológico antes de reabrir la línea a producción.
¿Qué dilución hay que usar para un CIP lácteo?
Depende de la dureza del agua, del tipo de equipo, del espesor del depósito y de la frecuencia de CIP. WaterSafe60 admite dilución desde bajas concentraciones para mantenimiento preventivo hasta el 100 % para desincrustaciones severas de tuberías. Se dimensiona con el equipo técnico de EMS Cleaning tras evaluar el histórico de la planta.
11. Conclusión y llamada a la acción
Limpiar una planta láctea ya no exige convivir con ácido nítrico al 68 % ni con fosfórico al 75 %. La combinación de WaterSafe60 en la fase ácida y de SynClean HD en la alcalina permite ejecutar un CIP lácteo completo con productos biodegradables Triple Cero HMIS, compatibles con AISI 316 y titanio, sin ADR y alineados con las exigencias ESG de la gran distribución europea. Es la referencia técnica para queserías, envasadoras, plantas de yogur y cisternas de recogida que quieran profesionalizar su CIP, reducir el riesgo laboral y simplificar sus auditorías IFS y BRC en 2026.
Solicite ahora su muestra gratuita de WaterSafe60 para CIP lácteo
Nuestro equipo técnico analiza su instalación y le propone un protocolo de fase ácida a medida, sin compromiso.
Para más información consulte la ficha oficial de WaterSafe60 o contacte con nuestro equipo técnico.
EMS Cleaning España — Kefi Bosque Group S.L.
Av. Jaume Recoder 88, P.8 pta.4, 08301 Mataró (Barcelona) · Tel.: +34 634 293 241 · info@emscleaning.eu